Konenäkö teollisuudessa on muuttunut vuosien saatossa erikoisuudesta käytännön välttämättömyydeksi. Tuotantolinjojen nopeutuessa ja asiakkaiden laatuvaatimusten tiukentuessa pelkkä silmämääräinen tarkastus tai yksittäiset mekaaniset anturit eivät enää riitä pitämään virheprosenttia kurissa. Konenäköjärjestelmä pystyy tarkastamaan satoja tai tuhansia tuotteita tunnissa väsymättä, johdonmukaisesti ja dokumentoitavasti. Tässä artikkelissa käymme läpi, miksi teollisuuden konenäkö kannattaa ottaa vakavasti, mitkä ongelmat se ratkaisee ja mitä hyvältä järjestelmältä on syytä edellyttää.
Miten konenäkö muuttaa teollisuuden laadunvalvontaa
Perinteinen laadunvalvonta on nojannut näytteenottoon ja ihmisten tekemiin tarkastuksiin. Tämä tarkoittaa, että vain osa tuotteista tulee katsottua ja inhimillinen virhe on aina mahdollinen. Konenäkö teollisuudessa kääntää tämän asetelman päälaelleen: jokainen kappale voidaan tarkastaa automaattisesti, kosketuksettomasti ja reaaliajassa tuotantolinjan pysähtymättä.
Konenäköjärjestelmä ei ainoastaan havaitse virheitä vaan myös luokittelee, mittaa ja vertaa. Kamera-anturi voi tunnistaa tuotteen muodon, värin, pinnan laadun ja merkinnät yhdellä mittauskerralla. Laseranturit puolestaan mahdollistavat tarkkojen 2D- ja 3D-profiilien mittauksen myös kiiltäville tai orgaanisille pinnoille. Näin laadunvalvonta automaatiossa ei tarkoita pelkästään hylkäämistä vaan myös prosessin jatkuvaa seurantaa ja kehittämistä.
Keskeinen muutos on myös datan kertyminen. Kun jokainen tarkastus kirjataan, syntyy historiatietoa, jota voidaan hyödyntää tuotantoprosessin optimoinnissa. Poikkeamat voidaan jäljittää tiettyyn ajanjaksoon, koneeseen tai raaka-aine-erään, mikä tekee juurisyiden löytämisestä huomattavasti nopeampaa kuin manuaalisessa prosessissa.
Yleisimmät laatu- ja hävikkiongelmat ilman konenäköä
Ilman automatisoitua kuvantunnistusta teollisuuslaitokset törmäävät tyypillisesti samoihin toistuviin haasteisiin. Valmistusvirheet huomataan liian myöhään, usein vasta asiakkaan reklamaationa. Hävikki syntyy, kun virheellisiä tuotteita on jo pakattu, lähetetty tai jopa asennettu loppukäyttäjän tuotantoon.
Virheiden myöhäinen havaitseminen
Kun tarkastus tehdään linjan loppupäässä tai vasta lähtevässä tavarassa, virheen korjaaminen on kallista. Kaikki virheellisen tuotteen eteen tehty työ on jo tehty, materiaali kulutettu ja kapasiteetti käytetty. Mitä aikaisemmassa vaiheessa poikkeama havaitaan, sitä pienempi on sen aiheuttama taloudellinen vahinko.
Ihmisen tarkkaavaisuuden rajat
Visuaalinen tarkastus väsyttää. Pitkissä työvuoroissa tarkkaavaisuus laskee ja pienet pinnanvirheet, väripoikkeamat tai merkintöjen puuttuminen saattavat jäädä huomaamatta. Konevisio ei kärsi väsymyksestä eikä vireystilan vaihteluista, joten sen tarkkuus pysyy vakiona riippumatta vuorokaudenajasta tai tuotantovolyymin kasvusta.
Lajittelu- ja jäljitettävyysongelmat
Ilman automatisoitua tunnistusta tuotteiden lajittelu eri kokojen, värien tai tyyppien mukaan on hidasta ja virhealtista. Jäljitettävyys kärsii, jos sarja- tai eränumeroita ei lueta automaattisesti. OCR-pohjainen tekstintunnistus ratkaisee tämän lukemalla etiketit, pakkausmerkinnät ja komponenttien koodit suoraan tuotantolinjalta ilman manuaalista kirjausta.
Mitä konenäköjärjestelmältä kannattaa edellyttää?
Konenäköjärjestelmän valinta ei ole pelkästään kameran valintaa. Toimiva kokonaisuus koostuu oikeasta kamera-anturista, soveltuvasta optiikasta, kohteeseen räätälöidystä valaistuksesta sekä riittävästä prosessointitehosta. Jokainen osa-alue vaikuttaa lopputuloksen tarkkuuteen.
Kamera-anturi ja resoluutio
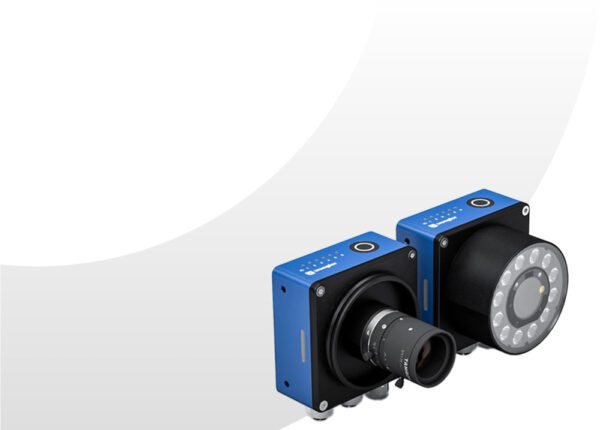
Kamera-anturin valintaan vaikuttavat tarkastettava kohde, työskentelyetäisyys, vaadittu tarkkuus ja käyttöympäristö. Kompakti, itsenäisesti toimiva konenäköanturi soveltuu moniin standardisovelluksiin, mutta vaativammissa kohteissa tarvitaan laajempi järjestelmä, jossa on useita kameroita, erillinen keskusyksikkö ja erikoisohjelmisto. Tekoälykiihdyttimellä varustetut älykamerat pystyvät suorittamaan kuvantunnistuksen laitteistolla itsellään ilman ulkoista tietokonetta.
Valaistus osana järjestelmää
Valaistus on yksi aliarvostetuimmista tekijöistä konenäköjärjestelmässä. Väärä valo voi tehdä pinnanvirheestä näkymättömän tai luoda vääriä poikkeamia. Eri valaistustavat soveltuvat eri tarkoituksiin: taustavalaistus korostaa siluettia ja muotoa, epäsuora valaistus paljastaa pinnan yksityiskohdat ja rengasvalaisin sopii tasaisen valon tuottamiseen lähietäisyydelle. Saatavilla olevat valovärit, kuten valkoinen, punainen, vihreä, sininen, infrapuna ja ultravioletti, mahdollistavat valaistuksen optimoinnin materiaalikohtaisesti.
Liitettävyys ja käyttöönotto
Teollisuusympäristössä järjestelmän on kommunikoitava muun automaation kanssa. PROFINET-, EtherNet/IP- ja EtherCAT-liitännät ovat yleisimpiä teollisuusprotokollia, joiden avulla konenäköjärjestelmä integroituu olemassa olevaan logiikkaan. Parametroinnin helppous on myös merkittävä tekijä: jos asetusten muuttaminen tuote-erän vaihtuessa vaatii ohjelmointiasiantuntijan, järjestelmä hidastaa enemmän kuin nopeuttaa. Parhaat järjestelmät mahdollistavat asetusten muuttamisen ilman ohjelmointiosaamista, mutta tukevat silti omia skriptejä ja tekoälymalleja vaativampiin sovelluksiin.
Oikean järjestelmän löytäminen edellyttää usein asiantuntija-apua. Oikean anturin valinta on prosessi, jossa sovelluksen vaatimukset, asennusolosuhteet ja tarvittava tarkkuus kartoitetaan ennen kuin yhtään laitetta valitaan.
Konenäön käyttöönotto osana tuotantoprosessia
Konenäön integroiminen tuotantoprosessiin on parhaimmillaan vaiheistettua ja suunnitelmallista. Ensimmäinen askel on tunnistaa ne pisteet linjalla, joissa tarkastus tuo eniten arvoa: missä virhe syntyy, missä se on halvinta havaita ja missä automaatio korvaa eniten manuaalista työtä.
Käyttöönotto ei aina tarkoita täydellistä uusinvestointia. Monissa tapauksissa yksittäinen kompakti konenäköanturi riittää korvaamaan useita erillisiä optisia antureita ja samalla laajentamaan tarkastuksen kattavuutta. Robottisoluissa laseranturit mahdollistavat kappaleiden paikantamisen ja profiilien mittauksen ahtaissa asennustiloissa, ja niiden kevyt rakenne helpottaa integrointia liikkuviin akseleihin.
Laajemmissa kokonaisuuksissa monikamerajärjestelmä mahdollistaa saman kohteen tarkastelun useasta suunnasta yhdistäen tunnistuksen, mittauksen, lajittelun ja jäljitettävyyden samaan järjestelmään. Tällöin eri toiminnot, kuten viivakoodien luku, värintarkastus ja mittatarkastus, voidaan hoitaa yhdellä integroidulla ratkaisulla erillisten laitteiden sijaan.
Me Sensorolalla olemme olleet mukana konenäköratkaisujen valinnassa ja käyttöönotossa monenlaisissa teollisuussovelluksissa. Wenglor-tuotteiden valikoima kattaa konenäköanturit, älykamerat, laseranturit ja OCR-lukijat, ja autamme löytämään kohteeseen sopivan kokonaisuuden kartoittamalla tarpeet yhdessä asiakkaan kanssa. Tutustu palveluihimme tai ota yhteyttä ja kerro sovelluksestasi, niin katsotaan yhdessä sopiva ratkaisu.
Aiheeseen liittyvät artikkelit
- Optisen anturin valinta haastaviin olosuhteisiin: pöly, kosteus ja lämpö
- Miten tärinäkytkin eroaa toiminnaltaan värähtelymittarista?
- Teollisuuden älykkäät anturit asiantuntijan avulla valittuna
- Älykkäät anturit koneautomaatioon projektin alusta tuotantoon
- Miten älykkäät anturit integroidaan olemassa olevaan automaatiojärjestelmään?